Artykuł sponsorowany
Jak parametry tuby wpływają na stabilne napełnianie i zamykanie w pakowaniu żywności
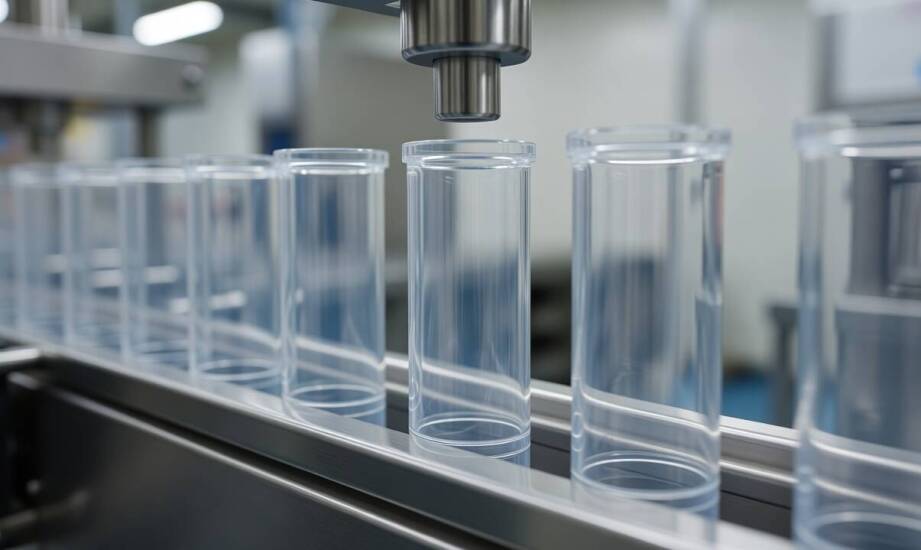
Linia pakująca do żywności pracuje stabilnie i z maksymalną wydajnością wyłącznie wtedy, gdy każde wprowadzane do układu opakowanie ma ściśle powtarzalną geometrię. W nowoczesnych zakładach przetwórstwa spożywczego automatyzacja wymaga perfekcyjnej synchronizacji między podajnikiem, głowicą dozującą i modułem zgrzewającym. Nawet minimalne odchylenia od zadanych wymiarów sprawiają, że zautomatyzowane ramiona tracą właściwy rytm, co skutkuje długotrwałymi przestojami. Niestabilne pod względem kształtu zasobniki wywołują uciążliwe zacięcia mechanizmów chwytających oraz zmuszają wizyjne systemy kontroli jakości do częstego odrzucania całych partii towaru. Zachowanie pierwotnej, cylindrycznej formy zaraz po podaniu profilu na pas transportowy to absolutna podstawa bezawaryjnego funkcjonowania całej infrastruktury. W rygorystycznym przemyśle spożywczym nadrzędnym celem jest utrzymanie norm higienicznych i wysokiego tempa dozowania, więc fizyczne zachowanie materiału bezpośrednio warunkuje opłacalność całego procesu.
Przeczytaj również: Szkolenia i wsparcie dla klientów korzystających ze środków czystości Pramol
Jak tolerancje wymiarowe wpływają na pracę podajników?
Zautomatyzowane urządzenia napełniające wymagają precyzyjnego dopasowania kalibru zasobnika do obrysu głowicy dozującej. Specyfikacje techniczne nowoczesnych maszyn tubiarskich, takich jak popularna seria urządzeń UR-20, jasno wskazują, że obsługują one najczęściej średnice od 13 do 50 milimetrów oraz długości rzędu 50–210 milimetrów. Te konkretne przedziały robocze obrazują ułamek marginesu błędu obowiązującego podczas kalibracji ramion podających linię produkcyjną. Odchylenia wykraczające poza branżowe standardy, na przykład restrykcyjną klasę tolerancji „m” według normy ISO 2768-1, drastycznie utrudniają pozycjonowanie detalu przez grippery maszynowe. Przemysłowe głowice centrujące nie potrafią skorygować zbyt dużej różnicy promienia elementu w ułamku sekundy. Sytuacja ta natychmiast zwiększa ryzyko uszkodzeń w głównym mechanizmie wprowadzającym, wymuszając twarde zatrzymanie ruchu taśmy. Brak zniekształceń przekroju gwarantuje całkowicie bezbłędne ułożenie elementu bezpośrednio pod pracującą dyszą.
Przeczytaj również: Dlaczego warto zainwestować w profesjonalne czyszczenie kanalizacji metodą mechaniczną?
Odpowiednio wyprofilowana sztywność obwodowa decyduje z kolei o pewnym utrzymaniu pionowej orientacji względem igły tłoczącej gęstą substancję. Proces szybkiego napełniania w wydajnych fabrykach osiąga dokładność rzędu zaledwie jednego procenta objętości nominalnej. Ten wyśrubowany wynik wymusza jednak całkowitą odporność ścianek zasobnika na powstające mikro-wibracje. Zbyt elastyczna struktura tworzywa po prostu ugina się pod mocnym naciskiem bocznych rolek prowadzących lub silnego działania podciśnienia. Awaria skutkuje bocznym przesunięciem osi otworu roboczego i przypadkowym rozlaniem lepkiej dawki żywności na odsłonięte mechanizmy napędowe. Twarda bryła skutecznie opiera się obciążeniom ściskającym generowanym przez oprzyrządowanie chwytaka ramienia. Bezpośrednio redukuje to ewentualne odkształcenia, które wyhamowałyby zsynchronizowany ruch obrotowy karuzeli dozującej.
Przeczytaj również: Kiedy zwykły termin przechowywania dokumentów księgowych nie wystarcza, bo trwa spór albo kontrola
Dlaczego surowiec i strefa zgrzewu decydują o szczelności?
Fizyczne właściwości zastosowanego polimeru bezpośrednio determinują ostateczną wytrzymałość bariery ochronnej na zgniatanie, punktowe podgrzewanie oraz tarcie ślizgowe. Twarde i krystaliczne tworzywa, takie jak politereftalan etylenu (PET), charakteryzują się bardzo wysokim stosunkiem odporności mechanicznej do wagi oraz znakomicie zachowują początkową stabilność. Specyfika chemiczna pozwala im doskonale znosić potężne naprężenia termiczne powstające bezpośrednio w kluczowej strefie uszczelniania płaskiego denka. Przemysłowy polichlorek winylu (PVC) wyróżnia się z kolei odczuwalnie większą plastycznością, ułatwiając sprawne profilowanie materiału na gorąco. Tworzywo to może sporadycznie ulegać niepożądanym miejscowym odkształceniom pod wpływem skokowego wzrostu temperatury otoczenia obok grzałek formujących. Wykorzystanie tej technologii na linii produkcyjnej nakazuje bardzo rygorystyczne zestrojenie parametrów nagrzewania oraz precyzyjne ustawienie siły docisku w module zamykającym, by bezpiecznie wykluczyć ryzyko przepalenia.
Finałowy etap konfekcjonowania spożywczego obejmuje silne zaciśnięcie otwartego kołnierza, co wymusza pełną kompatybilność z narzędziami dociskowymi profilarki. Inżynieryjne wytyczne dotyczące mechanicznego zgrzewania polimerów zakładają, że technologiczny luz w przestrzeni roboczej szczęk dociskowych powinien wynosić minimum 1 milimetr. Ten konstrukcyjny zapas świetnie niweluje dopuszczalne błędy wytwarzania i skutecznie chroni przed powstawaniem niewidocznych gołym okiem mikroszczelin. Sprawdzony w sektorze kontraktowym producent tub, marka Terry, rygorystycznie projektuje bazy asortymentowe, w pełni realizując przedstawione wymagania sprzętowe parków maszynowych.
Rzetelne podejście do narzuconych norm realizuje Zakład Produkcyjno-Handlowo-Usługowy „Terry”, certyfikowany zakład przemysłowy zaopatrujący rynek nieprzerwanie od 1992 roku. Przedsiębiorstwo dostarcza komponenty z certyfikatem BRC Packaging, uprawniającym do bezpośredniego kontaktu wyprodukowanych detali z żywnością. Skalibrowany park wytwórczy zapewnia dokładne odwzorowanie projektowanych gabarytów cylindra oraz zachowanie wymogów zgrzewania narzucanych przez urządzenia odbiorców biznesowych.
Sukces wdrożenia zaawansowanej układanki konfekcjonującej opiera się na stuprocentowej integracji mechanicznej wszystkich połączonych modułów taśmy produkcyjnej. Cechy strukturalne wdrożonego sztucznego tworzywa, powtarzalność odwzorowania zadanej grubości korpusu oraz sztywność całkowita opakowania muszą precyzyjnie korespondować z techniczną wydolnością podajnika. Lekceważenie konstruktorskich zaleceń dotyczących tolerancji grubości generuje natychmiastowe błędy mechanizmu pozycjonującego oraz spadki docisku operacyjnego w systemie zgrzewania. Dopasowanie twardości bocznej ścianki do ciężaru właściwego napełniającego kremu procentuje optymalizacją czasu obróbki i usunięciem problemu wyrzucania uszkodzonych wyrobów poza taśmę główną.
Kategorie artykułów
Polecane artykuły

Jak dobrać odpowiednie urządzenia grzewczo chłodzące do specyfiki budynku?

Jakie korytka kablowe wybrać do specyficznych zastosowań przemysłowych?

Dlaczego warto skorzystać z usług diagnostyki obrazowej w stomatologii?
