Artykuł sponsorowany
Dlaczego obieg płyt, odpadów i odkładów przy formatówce decyduje o tempie krótkich serii
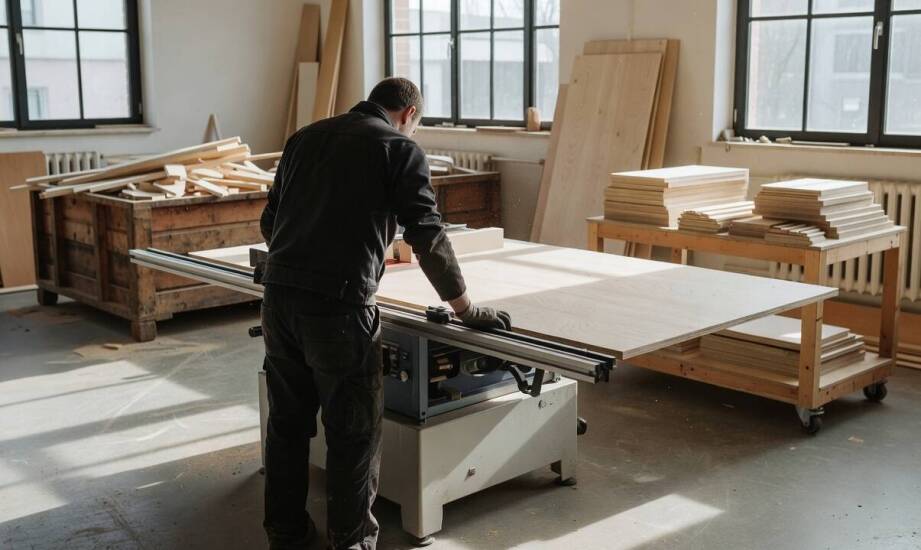
Wrzeciono tnące i moc silnika tracą znaczenie, gdy pracownik musi omijać stosy ścinków. W małej stolarni produkującej krótkie serie elementów meblowych częste zmiany wymiarów płyt sprawiają, że samo cięcie staje się wąskim gardłem. Wynika to nie z ograniczeń technicznych maszyny, lecz z chaotycznej organizacji przestrzeni. Zablokowany dostęp do wózka jezdnego, brak miejsca na gotowe formatki oraz rzucone pod nogi odpady spowalniają każdą operację. Płynny przepływ materiału wymaga rygorystycznego zaplanowania dostaw surowca, wyznaczenia stref odkładu oraz sprawnego usuwania resztek.
Przeczytaj również: Jak wybrać odpowiednie farby do swojego domu?
Jak przygotować zlecenia i oznaczenia przed pierwszym cięciem?
Przed uruchomieniem tarczy głównej należy starannie podzielić dokumentację warsztatową. Grupowanie zleceń według grubości płyty i rodzaju laminatu pozwala ograniczyć liczbę przezbrojeń oraz regulacji kąta cięcia między seriami. Klasyczna formatówka sprawdza się przy zmiennej produkcji, jednak wymaga od stolarza ciągłej uwagi przy identyfikacji detali. Oznaczenie każdego elementu markerem lub etykietą jeszcze przed ostatecznym cięciem zapobiega kosztownym pomyłkom. Wyraźnie wydzielone strefy na wózku transportowym powinny być przypisane do konkretnych zamówień, aby pracownik nie tracił czasu na sortowanie formatek.
Przeczytaj również: Jak wybrać odpowiednią pompę ciepła do swojego domu?
Precyzyjne prowadzenie materiału na maszynie zmniejsza straty surowcowe o 3–5 procent. Przy rocznym przerobie tysiąca arkuszy przekłada się to na oszczędności rzędu kilkunastu tysięcy złotych. Osiągnięcie takich wyników zależy od utrzymania powtarzalnego rytmu pracy oraz odpowiedniego zaplecza. Na rynku maszyn stolarskich działa między innymi firma INTERPART Aleksander Tybora, zajmująca się dystrybucją sprzętu do obróbki drewna. Dostęp do sprawdzonych rozwiązań pozwala dopasować technologię do specyfiki krótkich, często zmieniających się serii.
Przeczytaj również: Czy okna dachowe są odporne na włamanie? Porównanie z innymi rodzajami okien
Jak ustawić maszynę względem stref odkładu i dostawy płyt?
Lokalizacja urządzeń w warsztacie musi odzwierciedlać naturalny kierunek przepływu surowca. Umiejscowienie palety z surowymi płytami w bezpośrednim sąsiedztwie wózka jezdnego wyraźnie skraca drogę podczas ręcznego załadunku. Typowa długość cięcia wynosi od 2000 do 3200 mm. Wariant dwumetrowy stanowi rozsądny kompromis przy krótkich seriach i ograniczonej przestrzeni roboczej zakładu.
Po stronie odbioru materiału należy przewidzieć stół rolkowy, na który trafiają gotowe elementy. Zastosowane w zakładzie piły formatowe do drewna ułatwiają zachowanie ergonomii, jeśli ich blat płynnie łączy się ze strefą odbioru. Rozdzielenie pełnych arkuszy, dociętych formatek i odpadów w odrębnych ciągach komunikacyjnych redukuje zbędne kroki operatora. Pojemnik na ścinki powinien stać pod ręką, aby usunięcie zrzynu wymagało zaledwie jednego ruchu. Kiedy pracownik ma czysty obszar roboczy, płynnie przechodzi do formatowania kolejnego detalu.
Stabilne tempo realizacji krótkich serii opiera się na powtarzalnym układzie przestrzennym. Jednoznaczne oznaczenia części oraz natychmiastowe usuwanie zrzynów zapobiegają bałaganowi na stołach warsztatowych. Stolarz zyskuje przestrzeń do skupienia się na precyzji wymiarowej oraz jakości krawędzi, zamiast tracić energię na logistykę. Przemyślany obieg materiałów zdejmuje obciążenie z operatora i bezpośrednio wspiera optymalizację procesów produkcyjnych w warsztatach ciesielskich, zapobiegając przestojom przed wykonaniem pierwszego cięcia.
Kategorie artykułów
Polecane artykuły

Jak dobrać odpowiednie urządzenia grzewczo chłodzące do specyfiki budynku?

Jakie korytka kablowe wybrać do specyficznych zastosowań przemysłowych?

Dlaczego warto skorzystać z usług diagnostyki obrazowej w stomatologii?
